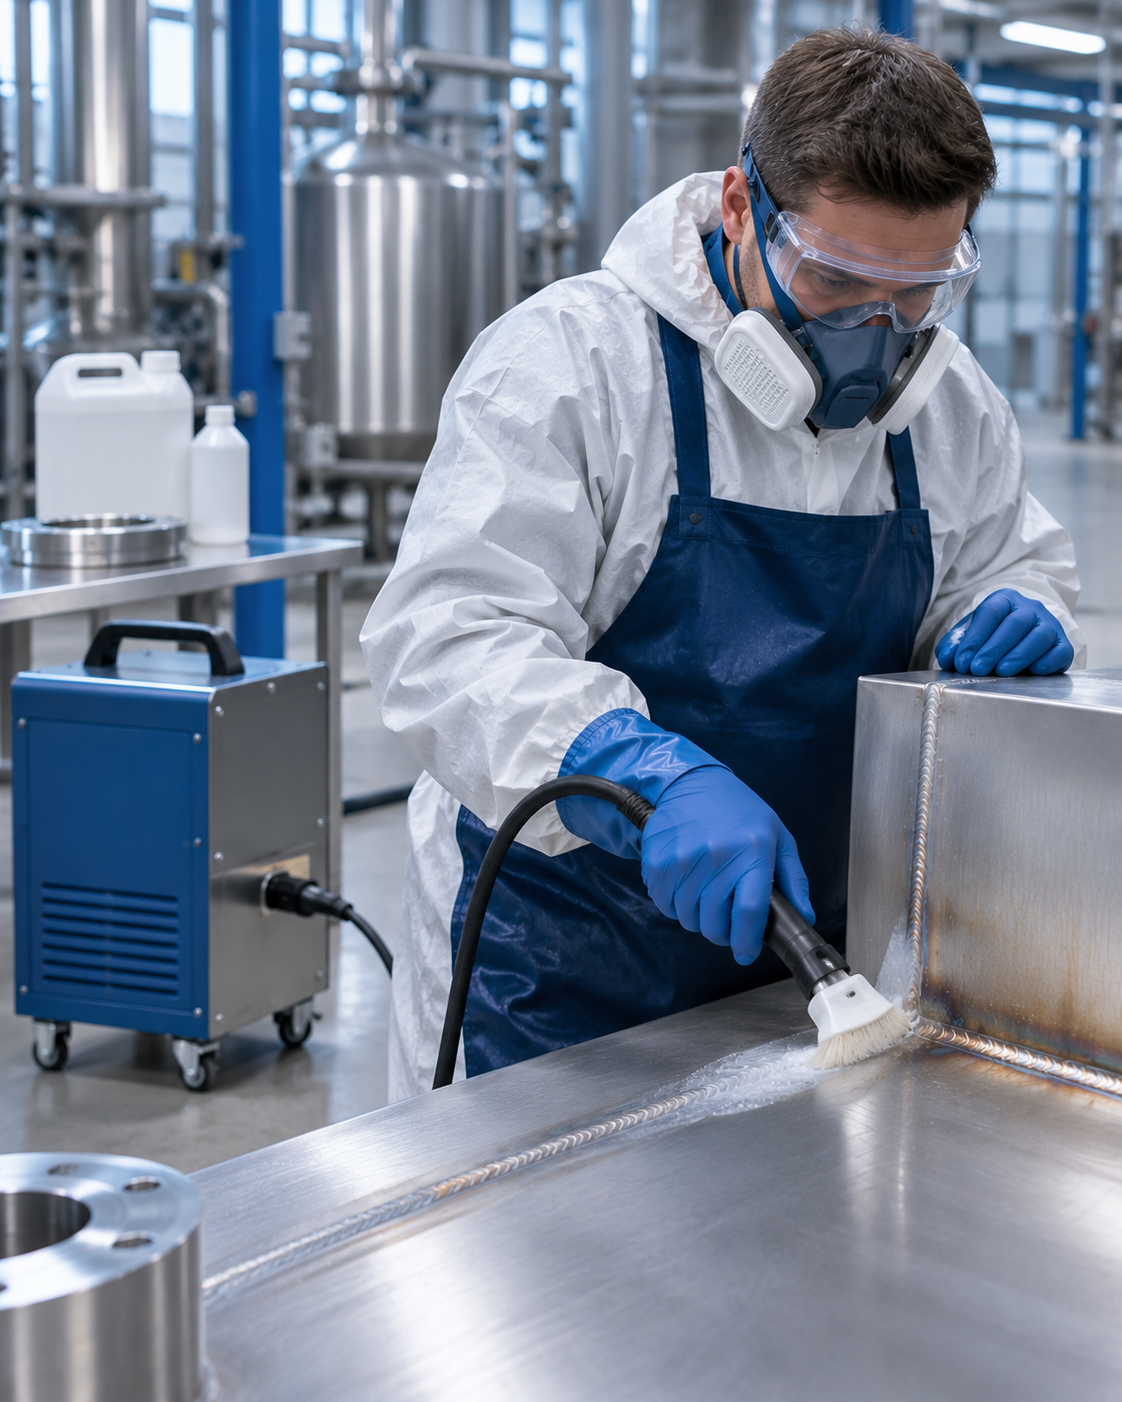
Меньше времени на обработку сварных соединений — без нарушения химического режима и ухудшения качества поверхности.
Разбираем, что действительно влияет на продолжительность травления, как исключить лишние операции, подготовить производственный участок и выбрать подходящую технологию: травильную пасту, жидкий состав или электрохимическую очистку.
ПРОИЗВОДИТЕЛЬНОСТЬ И КАЧЕСТВОБыстрее процесс. Стабильнее результат. Послесварочная обработка нержавеющей стали
01 / ПОДГОТОВКАМеньше потерь до травления
02 / ТЕХНОЛОГИЯПравильный способ обработки швов
03 / КОНТРОЛЬБез переделок и лишних операций
АНАЛИЗ ПРОИЗВОДСТВЕННОГО ЦИКЛА
Что на самом деле определяет время обработки сварного шва
Продолжительность обработки нельзя оценивать только по времени контакта химического состава с металлом. При расчёте производительности учитывают подготовку изделия, организацию нанесения, требуемую промывку и контроль результата.
01 / ПОДГОТОВКА
Ожидание и лишние перемещения
Изделия переносят между участками, комплектуют инструмент и подготавливают поверхность. При неорганизованном процессе эти действия способны занимать значительную часть рабочего времени.
Резерв: подготовленная рабочая зона02 / НАНЕСЕНИЕ
Неподходящий метод для геометрии
Ручное нанесение локальной пасты может быть удобным для отдельных швов, но менее рациональным для большого количества деталей. Метод нужно выбирать по характеру производства.
Резерв: подходящая схема обработки03 / ПРОМЫВКА
Недоступные участки и повторная работа
Если промывка не предусмотрена заранее, возникают дополнительные перемещения и риск химических остатков в зазорах. Экономить на полноте промывки нельзя.
Резерв: заранее организованное удаление реагента04 / КОНТРОЛЬ
Переделки после обнаружения дефектов
Остаточные оксиды, загрязнения и повреждения поверхности приводят к повторным операциям и задержкам приёмки. Предупреждение дефектов часто эффективнее попыток ускорить химическую стадию.
Резерв: стабильность технологии
ГЛАВНЫЙ ПРИНЦИП
Ускорять нужно весь процесс, а не только реакцию травления
Сокращение вспомогательных операций, правильный выбор оборудования и предотвращение переделок позволяют повышать производительность без произвольного изменения химического режима.
7 СПОСОБОВ ОПТИМИЗАЦИИ
Как сократить время травления без потери качества
Производительность повышают последовательными улучшениями: сначала устраняют причины излишнего окисления и организационные задержки, затем выбирают более подходящий способ обработки и контролируют стабильность результата.
01 / НА ЭТАПЕ СВАРКИ
Снизить образование выраженной окалины
Правильно подобранные параметры сварки и защита сварочной зоны помогают ограничивать образование нежелательных оксидов. Это уменьшает сложность последующей очистки, но требует соблюдения технологии сварочного производства.
ЧТО ОПТИМИЗИРУЕМОбъём последующей обработки
02 / ДО ТРАВЛЕНИЯ
Заранее очистить и подготовить металл
Масла, смазки и другие загрязнения мешают контакту реагента с поверхностью. Правильно организованное обезжиривание снижает риск пятнистого результата и повторных операций.
ЧТО ОПТИМИЗИРУЕМПовторяемость химической обработки
03 / ВЫБОР ХИМИИ
Подобрать средство под марку стали и шов
При выборе учитывают характер оксидов, марку нержавейки, доступность соединения и ограничения продукта. Более агрессивная химия не обязательно означает более выгодный или безопасный процесс.
ЧТО ОПТИМИЗИРУЕМСоответствие реагента задаче
04 / СПОСОБ ОБРАБОТКИ
Согласовать метод с масштабом производства
Для отдельных швов удобна локальная обработка пастой или гелем. При подходящей конструкции серийных деталей может быть рациональна ванна, а для доступных швов — электрохимическая технология.
ЧТО ОПТИМИЗИРУЕМТрудоёмкость на одно изделие
05 / ОРГАНИЗАЦИЯ УЧАСТКА
Исключить простои между операциями
Подготовьте рабочие места, разрешённую оснастку, защитное оборудование и участок промывки заранее. Для серийного производства можно разделять независимые операции между рабочими зонами.
ЧТО ОПТИМИЗИРУЕМОжидание и перемещение деталей
06 / ПРОМЫВКА
Предусмотреть удаление химии заранее
Продуманная схема дренажа и промывки помогает не тратить время на повторное перемещение изделий и предотвращает задержку реагентов в зазорах и труднодоступных участках.
ЧТО ОПТИМИЗИРУЕМЗавершение процесса и качество
07 / КОНТРОЛЬ РЕЗУЛЬТАТА
Сократить долю переделок
Единая технологическая карта, понятные критерии приёмки и проверка причин дефектов позволяют снизить вероятность повторной обработки. Это особенно важно при регулярном выпуске одинаковых изделий.
ЧТО ОПТИМИЗИРУЕМКоличество повторных операций
ОПТИМИЗАЦИЯ ПРОИЗВОДСТВА
Подберём решение под ваш объём сварочных работ
«Металл Клинер» поможет оценить технологию, химические средства и оборудование, которые целесообразно использовать на вашем производстве.
Выберите задачу производства. Мы покажем наиболее вероятный резерв времени и подходящие технологические варианты, которые имеет смысл оценить.
ЧТО СЕЙЧАС ЗАМЕДЛЯЕТ РАБОТУ?
РЕЗЕРВ ПРОИЗВОДИТЕЛЬНОСТИ↗
РЕГУЛЯРНАЯ ЛОКАЛЬНАЯ ОБРАБОТКА
Сравните химическое травление и электрохимическую очистку
Для повторяющихся доступных швов стоит оценить оборудование, позволяющее выполнять локальную электрохимическую обработку на рабочем месте. Сравнивают полный цикл и фактическое качество, а не только скорость работы инструментом.
ЧТО НЕОБХОДИМО УТОЧНИТЬ
Марку стали и тип сварного соединения
Доступность зоны для электрода или щётки
Требования к обработанному шву
Предварительная рекомендация
Электрохимическая очистка — отдельная технология. Она не считается автоматической заменой кислотного травления во всех технических заданиях.
Какой метод обработки швов может сократить производственный цикл?
Химическое травление и электрохимическая очистка решают пересекающиеся, но не полностью идентичные задачи. Рациональный метод определяется геометрией, количеством изделий, требованиями к поверхности и доступным оборудованием.
Обработка подходящей детали в технологической ванне
Локальное воздействие электролита и рабочего инструмента
Типичные изделия
Доступные сварные швы, крупные неподвижные конструкции
Партии деталей, подходящих по габаритам и конструкции
Доступные сварные соединения на производственном участке
Где резерв времени
Оптимизация подготовки, нанесения и организации работ
Организация партионного процесса вместо повторных локальных операций
Возможность выполнения обработки непосредственно на рабочем месте
Химическая выдержка
По инструкции конкретного средства
По утверждённой технологии и условиям ванны
Применяется другой принцип обработки; нельзя сравнивать выдержку напрямую
Ограничения
Доступ к поверхности, контролируемый контакт и безопасная промывка
Оборудование, совместимость, загрузка, дренаж и обращение с растворами
Доступность для инструмента, совместимость электролита и технические требования
Как оценивать эффективность
Полное время на шов и процент повторных операций
Время партии, загрузка оборудования и затраты на единицу
Время на шов, качество результата и полные эксплуатационные затраты
ИНЖЕНЕРНЫЙ ВЫВОД
Быстрее — не значит автоматически лучше
Если техническое задание требует определённого химического травления, альтернативная технология допустима только после согласования. Для сравнения важно проверить полноту удаления сварочных оксидов, состояние поверхности и соответствие критериям приёмки.
Какой метод обработки швов может сократить производственный цикл?
Химическое травление и электрохимическая очистка решают пересекающиеся, но не полностью идентичные задачи. Рациональный метод определяется геометрией, количеством изделий, требованиями к поверхности и доступным оборудованием.
Обработка подходящей детали в технологической ванне
Локальное воздействие электролита и рабочего инструмента
Типичные изделия
Доступные сварные швы, крупные неподвижные конструкции
Партии деталей, подходящих по габаритам и конструкции
Доступные сварные соединения на производственном участке
Где резерв времени
Оптимизация подготовки, нанесения и организации работ
Организация партионного процесса вместо повторных локальных операций
Возможность выполнения обработки непосредственно на рабочем месте
Химическая выдержка
По инструкции конкретного средства
По утверждённой технологии и условиям ванны
Применяется другой принцип обработки; нельзя сравнивать выдержку напрямую
Ограничения
Доступ к поверхности, контролируемый контакт и безопасная промывка
Оборудование, совместимость, загрузка, дренаж и обращение с растворами
Доступность для инструмента, совместимость электролита и технические требования
Как оценивать эффективность
Полное время на шов и процент повторных операций
Время партии, загрузка оборудования и затраты на единицу
Время на шов, качество результата и полные эксплуатационные затраты
ИНЖЕНЕРНЫЙ ВЫВОД
Быстрее — не значит автоматически лучше
Если техническое задание требует определённого химического травления, альтернативная технология допустима только после согласования. Для сравнения важно проверить полноту удаления сварочных оксидов, состояние поверхности и соответствие критериям приёмки.
Отметьте пункты, которые уже выполняются на участке. Если какой-то процесс не организован, он может создавать простои или увеличивать риск повторной обработки.
ПРОИЗВОДСТВЕННЫЙ ЧЕК-ЛИСТ0 из 7
Отметьте организованные этапы.
ВАЖНО
Нельзя ускорять одну операцию ценой нарушения следующей. Если одновременно обрабатывается несколько изделий, необходимо контролировать допустимый режим каждого из них. Нельзя оставлять реагент на металле дольше установленного времени из-за очереди на промывку.
ВОПРОСЫ О СКОРОСТИ ТРАВЛЕНИЯ
Как ускорить травление сварных швов: ответы на частые вопросы
Не каждый способ ускорения безопасен и технологически оправдан. Разбираем, какие изменения действительно имеют смысл и где необходимо соблюдать ограничения производителя химии.
01Можно ли ускорить травление нержавейки нагревом?
Нельзя произвольно нагревать травильную пасту, гель или обрабатываемую поверхность. Изменение температуры влияет на химический процесс и может увеличивать выделение опасных паров, риск повреждения металла и воздействие на персонал.
Допустимые температурные условия должны быть прямо предусмотрены технологической документацией конкретного продукта. Для ускорения производства безопаснее начинать с оптимизации организации работ и выбора метода.
02Поможет ли увеличение концентрации кислоты?
Самостоятельно изменять концентрацию промышленного средства или смешивать реагенты недопустимо. Более агрессивное воздействие может приводить к перетравливанию, локальным повреждениям и дополнительным химическим рискам.
Если состав не справляется с задачей, проверяют марку стали, состояние оксидов, предварительную подготовку и соответствие технологии техническому описанию.
03Как уменьшить время травления сварного шва после сварки?
Нужно различать время химического воздействия и полное время обработки. Для улучшения производительности оценивают состояние сварочной зоны, качество предварительной очистки, выбор состава, доступность промывки и долю переделок.
Сокращать установленную производителем выдержку без подтверждённой технологии нельзя, если это приводит к неполному удалению оксидов и изменённого слоя металла.
04Быстрее ли электрохимическая очистка обычного травления?
Для ряда доступных сварных соединений электрохимическая очистка может упрощать локальную обработку и сокращать количество производственных переходов. Но универсального превосходства по времени нет: результат зависит от длины и состояния шва, оборудования, электролита и требований к готовой поверхности.
Если в техническом задании прямо установлено химическое травление, применение альтернативной технологии следует согласовать.
05Что выбрать для ускорения серийной обработки деталей?
Стоит сравнить локальное нанесение пасты, погружное травление и электрохимическую очистку по полному времени на изделие и по затратам. Для подходящих по геометрии деталей партионная технология может снизить долю ручных операций.
При этом необходимо обеспечить совместимость материалов, контролируемый технологический режим, качественную промывку и безопасное обращение с отходами.
06Почему после травления приходится повторно очищать швы?
Распространённые причины — остаточная окалина, масла и загрязнения до обработки, неподходящий состав, неравномерный контакт с металлом и нарушения промывки. Повторное травление без выяснения причины может вызвать новые дефекты.
Для стабильной серийной работы полезно фиксировать характеристики исходного шва и причины несоответствия при приёмке.
07Можно ли одновременно обрабатывать несколько швов?
При соответствующей организации производства возможно обрабатывать несколько изделий или участков в рамках утверждённой технологии. Но каждое изделие должно оставаться под контролем, а операции удаления реагента и промывки должны быть обеспечены в требуемый срок.
Параллельная работа не оправдана, если из-за очереди на промывку превышается допустимый режим химического воздействия.
08Как доказать, что новая технология действительно быстрее?
Сравните сопоставимые партии по времени полного цикла, количеству принятых швов, доле переделок и затратам на результат. При этом качество обработки, требования технического задания и меры безопасности должны оставаться на необходимом уровне.
Специалисты «Металл Клинер» помогут оценить подходящие химические и электрохимические решения для конкретной производственной задачи.
ХОТИТЕ СОКРАТИТЬ ВРЕМЯ ОБРАБОТКИ?
Поможем оценить возможные варианты
Опишите изделие, количество швов и текущую технологию. Подберём подходящие решения SteelGuard и обсудим способы оптимизации процесса.
Сократим лишние операции при обработке сварных швов
Подберём способ очистки нержавеющей стали с учётом объёма производства, технических требований и доступного оборудования.
«Металл Клинер» разрабатывает и производит профессиональную химию и оборудование SteelGuard, а также выполняет промышленное травление, пассивацию и полировку нержавеющей стали.
Изучим текущую задачу, обсудим возможные потери времени и предложим подходящие варианты: локальное химическое травление, обработку партий, электрохимическую очистку или выполнение работ под ключ.