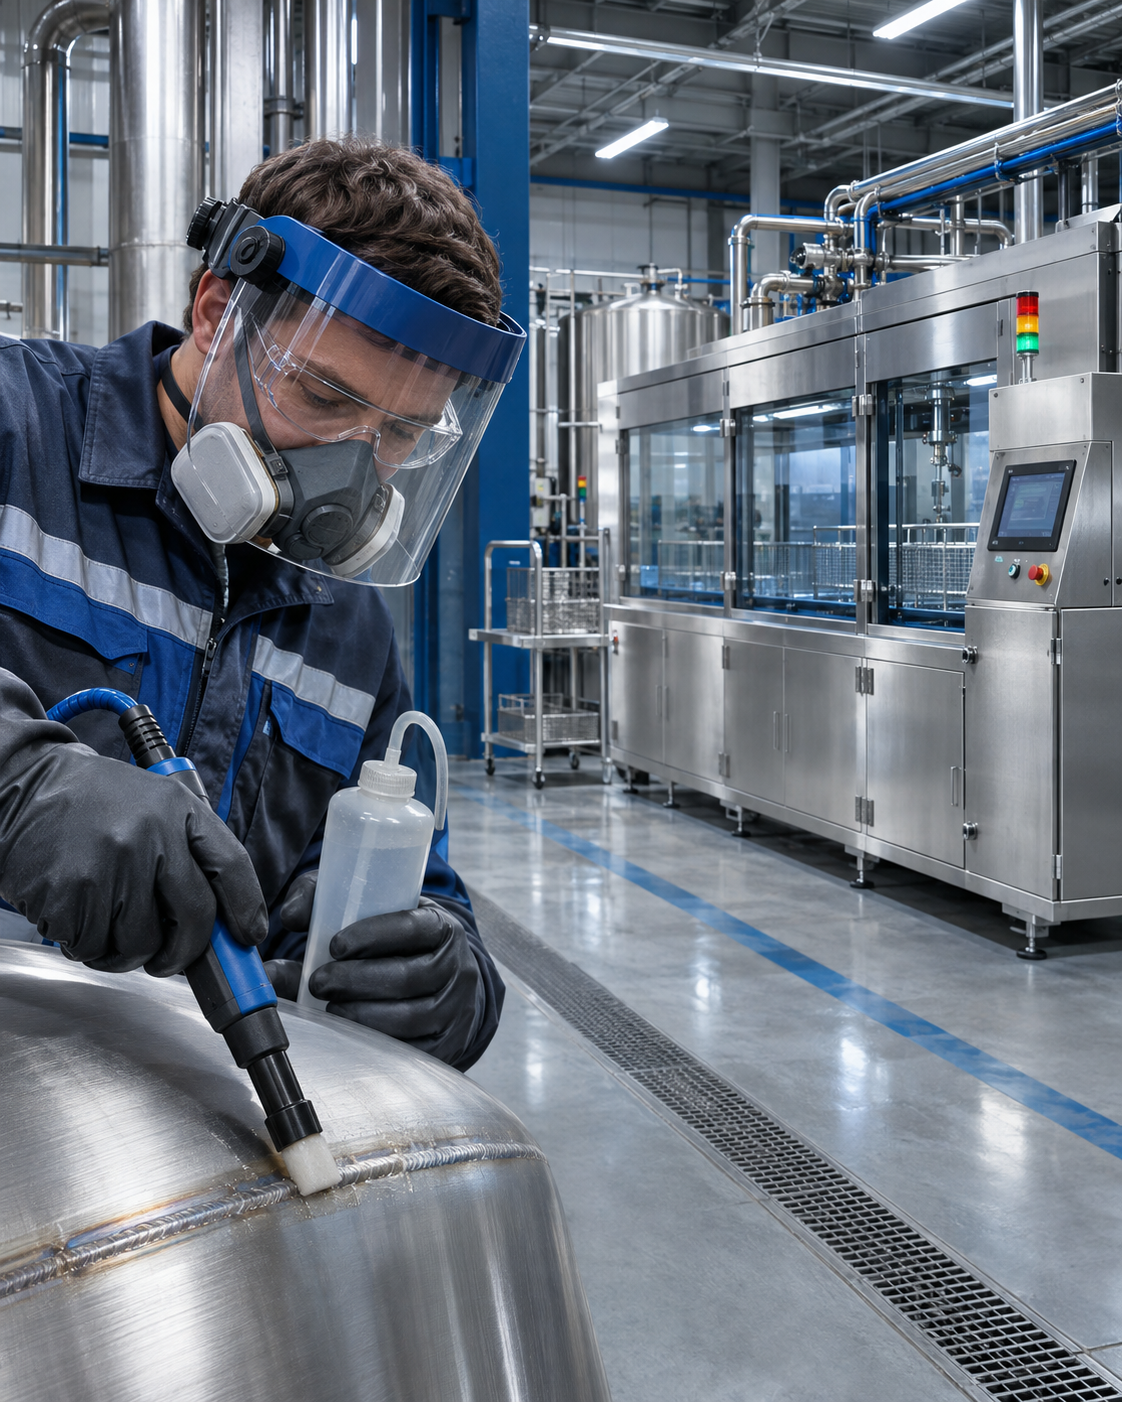
Ручная пассивация
Оператор последовательно обрабатывает поверхность выбранным составом или применяет локальную электрохимическую технологию. Удобна для отдельных швов, труднодоступных участков, ремонтных работ и конструкций без демонтажа.
Ручная обработка обеспечивает гибкость при работе со сварными швами и отдельными участками. Автоматизация помогает стандартизировать процесс при серийном производстве и обработке больших объёмов изделий.
Разбираем, чем отличаются технологии, в каких случаях оправданы затраты на автоматизацию и как выбрать способ пассивации с учётом конструкции изделия, требований к качеству и производственной программы.
При корректной технологии и ручная, и автоматизированная пассивация могут обеспечить требуемое состояние поверхности. Способ выполнения определяет, насколько удобно обрабатывать изделие, стабильно выдерживать параметры и повторять результат от партии к партии.
Оператор последовательно обрабатывает поверхность выбранным составом или применяет локальную электрохимическую технологию. Удобна для отдельных швов, труднодоступных участков, ремонтных работ и конструкций без демонтажа.
Подача раствора, выдержка, перемещение изделий или промывка частично либо полностью выполняются оборудованием. Такая организация особенно полезна для повторяющихся операций, серийных деталей и обработки замкнутых систем.
Основную площадь можно обрабатывать в ванне или циркуляционном контуре, а отдельные сварные соединения, зоны ремонта и сложные участки — локальным способом.
Если на нержавеющей стали остались окалина, выраженные сварочные оксиды или загрязнения, поверхность сначала необходимо подготовить. В зависимости от её состояния применяют очистку, обезжиривание и при необходимости травление. Сам по себе автоматический режим не устраняет недостатки подготовки.
Подробнее о травлении и пассивацииРучной способ рационален, когда нет необходимости обрабатывать всё изделие целиком или невозможно использовать погружную ванну. Оператор работает непосредственно с нужной зоной, контролируя нанесение состава и соблюдение технологического режима.
Единичные изделия, локальные участки, монтажные соединения, ремонт оборудования и сварные швы сложных конструкций.
Подготовленный участок обрабатывают подходящим пассивирующим средством в форме, допускаемой производителем. Такой подход удобен для отдельных деталей и поверхностей, где необходимо контролировать границы нанесения.
Важно выдерживать установленное для состава время, не допускать высыхания там, где это запрещено инструкцией, и полностью удалять остатки реагента предусмотренным способом.
Специальная установка, электролит и рабочий инструмент позволяют обрабатывать сварные соединения непосредственно на изделии. Технология применяется для удаления сварочных оксидов и обработки поверхности.
Для такого процесса необходимо правильно подобрать рабочий режим, электролит и расходные материалы. Электрохимическая очистка шва и химическая пассивация всей детали — не тождественные операции.
Ручная технология может применяться для локального восстановления поверхности после сварки, ремонта или устранения поверхностных загрязнений на оборудовании без демонтажа.
При выборе способа нужно проверить возможность безопасно собрать отработанный состав, выполнить полноценную промывку и проконтролировать все обработанные зоны.
Ручная пассивация — не упрощённая технология. При соблюдении установленного процесса она подходит для ответственных задач. Её слабое место при больших объёмах — увеличение трудозатрат и сложности обеспечения одинаковых условий обработки.
При больших партиях и регулярной обработке важно не только нанести состав, но и стабильно выдерживать заданные технологические условия. Автоматизация отдельных операций позволяет снизить долю ручного труда и облегчить контроль последовательности обработки.
Изделия полностью погружаются в совместимый с материалом химический состав. При наличии соответствующего оборудования могут автоматизироваться перемещение корзин, выдержка, контроль температуры и последующая промывка.
Раствор прокачивается через технологический контур с обеспечением контакта с обрабатываемыми внутренними поверхностями. При проектировании учитывают возможность заполнения, опорожнения, удаления воздуха, промывки и обращения с отработанным раствором.
При невозможности погружения используют оборудование для контролируемого нанесения химического состава. В зависимости от системы могут автоматизироваться подача раствора, движение распылительных устройств и часть операций промывки.
Автоматизация требует проектирования. Оборудование необходимо подбирать с учётом химической совместимости материалов, габаритов, требуемого покрытия поверхности, безопасности, системы промывки и контроля результата. Наличие автоматики само по себе не гарантирует качество пассивации.
Выбор зависит не от того, какая технология считается современной, а от производственной задачи. Одним предприятиям важнее мобильность, другим — стабильное выполнение большого количества одинаковых операций.
| Критерий | 01 Ручная обработка | 02 Автоматизированная обработка |
|---|---|---|
| Тип изделий | Локальные зоны, единичные детали, швы, сложные конструкции | Повторяющиеся партии, изделия для ванн, технологические контуры |
| Объём производства | Удобна для малых и нерегулярных объёмов | Потенциально выгоднее при стабильной загрузке |
| Участие оператора | Высокое при нанесении и контроле процесса | Может быть снижено при автоматизации операций |
| Повторяемость | Зависит от соблюдения инструкции и подготовки персонала | Проще стандартизировать при корректных настройках |
| Начальные затраты | Как правило, ниже для небольшого объёма задач | Выше при покупке линии, ванн или систем циркуляции |
| Обработка без демонтажа | Удобна для доступных локальных участков | Возможна для специально подготовленных систем и контуров |
| Контроль параметров | Измерения и записи чаще выполняются вручную | Возможны датчики, регистрация и управление по программе |
| Контроль качества | Необходим независимо от способа выполнения | Необходим независимо от степени автоматизации |
Экономически оправданный и воспроизводимый результат. Если ручной способ позволяет выполнить техническое задание с приемлемыми затратами, автоматизация не обязательна. Если повторяющиеся операции ограничивают производительность, стоит оценить механизацию или автоматизацию процесса.
Ответьте на два вопроса. Система покажет предварительно подходящий подход к обработке и объяснит, какие параметры нужно уточнить перед внедрением технологии.
Для отдельных сварных соединений обычно рационально начать с локальной технологии.
При ручной и автоматизированной обработке сохраняются одинаковые базовые требования: подготовить поверхность, обеспечить действие подходящего состава, удалить остатки реагентов и подтвердить качество установленным способом.
Определяют марку стали, наличие масел, свободного железа, сварочных оксидов, окалины и других загрязнений. Проверяют, требуется ли дополнительное обезжиривание или травление.
Удаляют загрязнения, препятствующие контакту пассивирующего средства с металлом. При необходимости выполняют обработку сварных швов и удаление оксидов. Метод подготовки выбирают по состоянию изделия.
Применяют совместимый с материалом состав или предусмотренную технологией электрохимическую обработку. Соблюдают параметры процесса, установленные технической документацией.
После химической обработки прекращают воздействие состава и удаляют его остатки предусмотренной промывкой. Нейтрализацию выполняют, если она необходима по принятой технологии, затем проверяют отсутствие недопустимых остатков реагентов.
Выполняют визуальный осмотр и предусмотренные техническим заданием испытания. Для подтверждения отсутствия загрязнения свободным железом и эффективности обработки могут применяться установленные стандартами методы контроля.
ASTM A380/A380M-25 рассматривает подготовку, очистку, травление и пассивацию изделий и оборудования из нержавеющей стали. ASTM A967/A967M-25 посвящён химической пассивации деталей и методам подтверждения эффективности обработки.
Применимость конкретного стандарта, метода испытаний и критериев приёмки определяется техническим заданием, договором и требованиями к изделию. Указание ASTM не означает автоматической обязательности этих документов в России.
Работы с кислотными составами требуют соблюдения паспорта безопасности и инструкции производителя. Необходимы соответствующие средства защиты, вентиляция, условия безопасного обращения с растворами и организованный сбор отходов. Автоматизация уменьшает отдельные ручные операции, но не отменяет этих требований.
Стоимость обработки определяется не только расходом химического состава. Для обоснованного выбора необходимо оценивать трудозатраты, производительность, оборудование, промывку, обращение с отходами и затраты на контроль качества.
Ручной способ часто требует меньших первоначальных инвестиций. Автоматизированный комплекс может включать ванны, насосы, трубопроводы, системы управления, промывки и водоподготовки.
Оценивать: стоимость внедренияУчитывают расход химии, воды и энергии, оплату труда, обслуживание оборудования, средства защиты и расходы на обращение с использованными растворами.
Оценивать: затраты за производственный циклДля сравнения нужно измерять полный цикл: подготовку, нанесение, выдержку, промывку, сушку и контроль. Автоматизация может уменьшить ручные операции, но не всегда сокращает необходимое время химического воздействия.
Оценивать: выпуск за сменуОтклонения от технологического режима приводят к повторной обработке, дополнительным проверкам и возможным рекламациям. Выбранный способ должен обеспечивать согласованные критерии приёмки.
Оценивать: долю повторных обработокК этим затратам добавляют распределённые на объём выпуска капитальные вложения. Для расчёта сравнивают одинаковые изделия и сопоставимые требования к качеству. Без данных о загрузке оборудования и трудоёмкости достоверно определить срок окупаемости невозможно.
Рассчитать стоимость обработкиТехнология АРПИ предназначена для обработки внутренних поверхностей и не является прямым аналогом автоматической химической пассивации.
Собрали основные вопросы, которые возникают при выборе между ручной и автоматизированной пассивацией нержавеющей стали.
Сам по себе способ нанесения состава не определяет коррозионную стойкость. При правильно подготовленной поверхности, совместимом составе и соблюдении технологии оба способа могут обеспечить требуемое качество. Выбор зависит от конкретного изделия и установленных критериев приёмки.
Да. Для локальной обработки сварных соединений используют соответствующие химические средства и электрохимические установки. Если на поверхности присутствуют цвета побежалости или выраженные оксиды, сначала требуется их удаление подходящим методом. После обработки необходимо выполнить предусмотренную промывку и контроль результата.
Не всегда. После корректного травления, удаления реагентов и контакта чистой поверхности нержавеющей стали с кислородом пассивный слой способен сформироваться естественным образом. Отдельная химическая пассивация может назначаться технологией, требованиями заказчика или результатами оценки состояния поверхности.
Травление и пассивация нержавеющей стали ↗Да, если конструкция системы допускает организованную циркуляцию химического состава, удаление воздуха, слив и полноценную промывку внутренних поверхностей. Возможность автоматизации подачи раствора и контроля параметров определяется конфигурацией оборудования.
Обычно её целесообразно оценивать при регулярном выпуске однотипных изделий, высокой доле ручного труда и необходимости стандартизировать процесс. Для расчёта окупаемости нужны данные о производительности, загрузке, капитальных и текущих затратах. Универсального срока окупаемости нет.
Некоторые промышленные составы могут применяться для обеих марок, однако совместимость и режим обработки необходимо проверять по технической документации конкретного продукта. Нельзя автоматически переносить параметры одной технологии на все марки нержавеющей стали.
Средства для пассивации SteelGuard ↗Да. Комбинированная технология может быть оправданна, когда основную площадь изделия удобно обрабатывать погружением или циркуляцией, а отдельные труднодоступные зоны требуют локальной обработки. При этом важно согласовать последовательность операций и единые критерии приёмки.
«Металл Клинер» производит оборудование и химические средства SteelGuard, разрабатывает технологии обработки нержавеющей стали и выполняет промышленные работы под ключ.
Поможем определить, какой подход рационален: локальная обработка, погружение, циркуляционная технология или сочетание нескольких методов.