Щётки и абразивы
Удаление поверхностных оксидов и механическая подготовка.

Жёлтые, фиолетовые, синие и тёмные следы после сварки нержавеющей стали можно удалять механическими, химическими и электрохимическими методами. Но эти технологии отличаются не только внешним результатом, но и воздействием на металл.
Для производства важно выбрать метод, который обеспечит требуемое состояние поверхности, сохранит геометрию изделия и не создаст дополнительных рисков коррозии. Разбираем возможности, ограничения и условия применения каждого способа.
Удаление поверхностных оксидов и механическая подготовка.
Травление сварочных оксидов и изменённого поверхностного слоя.
Локальная обработка сварных соединений электрическим током и электролитом.
Визуально чистый шов не всегда означает, что поверхность соответствует требованиям к коррозионной стойкости. Метод выбирают по назначению изделия и критериям приёмки.
Во время сварки нержавеющая сталь нагревается, а кислород окружающей среды взаимодействует с поверхностью. Возникающие оксиды создают характерные жёлтые, коричневые, фиолетовые и синие оттенки. Видимый цвет связан с особенностями оксидной плёнки, но сам по себе не позволяет точно определить глубину повреждённого слоя или качество сварного соединения.
Побежалость — следствие окисления при высокотемпературном воздействии. Она может иметь различную выраженность в зависимости от режима сварки, материала и газовой защиты.
Под сварочными оксидами может сформироваться зона с пониженным содержанием хрома. Для восстановления требуемой коррозионной стойкости иногда необходимо удалить и её.
Подходящая технология должна обеспечить предусмотренную степень удаления оксидов, отсутствие недопустимых загрязнений и соответствие требованиям к изделию.
После поверхностного полирования или обработки щёткой шов может выглядеть чистым, хотя необходимая глубина очистки не подтверждена.
Способ обработки подбирают по марке стали, состоянию сварного соединения, рабочей среде и установленным критериям приёмки.
В трубах, резервуарах и технологических ёмкостях внутренняя поверхность нередко непосредственно контактирует с рабочей средой. Поэтому очистку нужно планировать не только для наружной стороны соединения.
На практике используют несколько групп технологий. Внутри каждой группы есть способы для локальных сварных швов, крупных изделий и серийного производства. Выбор зависит от требуемой глубины обработки, геометрии и возможности выполнить заключительные операции.
Обработка специально выделенным чистым инструментом позволяет удалить часть видимых сварочных оксидов с доступных участков.
Помогают убрать оксиды и часть поверхностного металла, одновременно изменяя шероховатость и профиль участка.
Обработка подготовленным абразивом применяется для отдельных поверхностей и конструкций при возможности организовать безопасное удаление остатков.
Локальное нанесение подходящего состава на сварной шов и околошовную зону. Метод может удалять оксиды и изменённый поверхностный слой.
Погружение, специально организованное нанесение или циркуляционная обработка позволяют работать с деталями, крупными поверхностями и отдельными внутренними системами.
Специальная установка создаёт электрическое воздействие на участок шва через инструмент и электролит. Удобна для повторяющихся локальных операций.
Лазерные системы могут удалять определённые поверхностные оксиды и загрязнения. Применение для нержавеющих сварных соединений требует отдельной технологической проверки.
При плотной окалине и повышенных требованиях может понадобиться механическая подготовка с последующим травлением. Электрополировку рассматривают как финишную операцию для требуемого качества поверхности, а не автоматическую замену полноценного удаления сварочных оксидов.
Подобрать последовательность обработки ↗Для пищевого оборудования, трубопроводов, резервуаров и изделий с особыми требованиями к коррозионной стойкости технологию выбирают с подтверждением результата, а не только по скорости удаления окраски.
Для корректного сравнения учитывают не только удобство обработки, но и требуемую глубину удаления оксидов, доступность шва, состояние поверхности после операции и полный цикл работ.
| Технология | Типовые задачи | Преимущество | Что проверить |
|---|---|---|---|
| Щётки для нержавейки | Доступные локальные участки, предварительная обработка | Простая организация рабочего места | Удаление изменённого слоя, риск загрязнения |
| Шлифование и полировка | Оксиды, дефекты поверхности, подготовка к травлению | Можно контролируемо снимать поверхностный металл | Допустимый съём, профиль шва, шероховатость |
| Абразивоструйная очистка | Отдельные изделия и доступные площади | Обработка поверхности на выбранной площади | Абразив, загрязнение, шероховатость |
| Паста или гель | Локальные швы, вертикальные и сложные участки | Химическое удаление сварочных оксидов | Состав, безопасность, промывка, режим |
| Травильная ванна или раствор | Партии деталей, крупные поверхности, отдельные внутренние системы | Возможна комплексная обработка изделия | Оснащение, доступ раствора и удаление остатков |
| Электрохимическая очистка | Повторяющиеся локальные сварные соединения | Ручная обработка непосредственно на изделии | Электролит, режим, характер оксидов |
| Лазерная очистка | Специальные производственные задачи с подтверждённой технологией | Локальное воздействие без травильной ванны | Термические изменения и коррозионная стойкость |
Если главная задача — обработка доступных сварных швов в цехе, часто рассматривают электрохимическую очистку. Для выраженной окалины, изменённого поверхностного слоя и крупных поверхностей оценивают химическое травление. Механические способы используют самостоятельно либо как подготовку — при условии, что они обеспечивают требуемое качество.
Выберите наиболее близкий сценарий. Предварительная рекомендация поможет определить подходящую группу технологий; окончательное решение зависит от марки стали, состояния сварочных оксидов и требований к поверхности.
При регулярной работе с доступными сварными соединениями локальная электрохимическая установка позволяет организовать повторяемый процесс непосредственно в цехе.
Марку стали, выраженность оксидов, режим оборудования, электролит, производительность и критерии приёмки.
Рекомендация носит ориентировочный характер. Для ответственных изделий необходимы согласованная технология и предусмотренный контроль результата.
Для предприятий, которые регулярно выпускают сварные изделия из нержавеющей стали, локальная электрохимическая очистка может стать частью финишного производственного процесса. Подходящий режим, электролит и инструмент подбираются под характер оксидов и требования к результату.
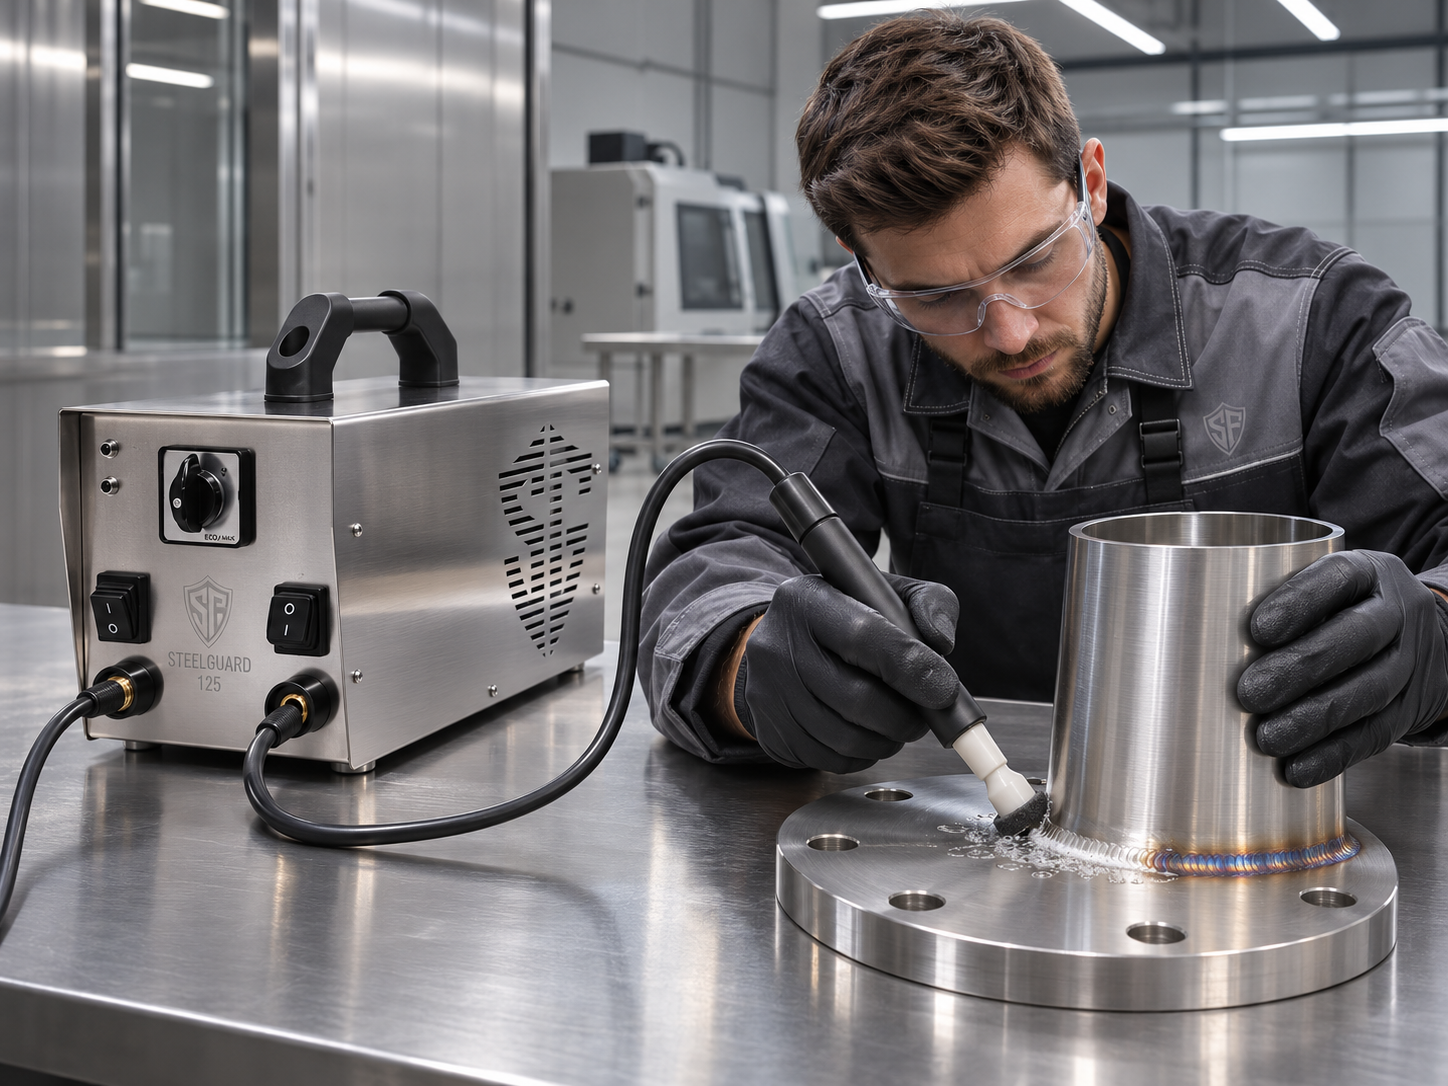
Установка создаёт электрическое воздействие на участок сварного шва через рабочую насадку и специальный электролит. Обработка выполняется локально, без необходимости погружать всё изделие в травильную ванну.
Подходит для организации повторяющихся локальных операций на доступных соединениях.
Необходимые режимы и расходные материалы выбираются по конкретной задаче.
Позволяет обрабатывать швы непосредственно на изделии при соблюдении требований безопасности.
Российская установка для электрохимической очистки, пассивации и полировки сварных соединений нержавеющей стали. Возможность применения определяется технологической задачей.
Подробнее об установке 425 ↗Профессиональная установка с режимами AC/DC для обработки сварных соединений. При подборе учитываются состояние шва, производственная загрузка и требуемые операции.
Подробнее об установке 685 ↗Совместимые средства и рабочие насадки необходимы для воспроизводимого результата. Выбор выполняется с учётом модели установки и конкретной технологии.
Средства для очистки ↗ Щётки для очистки ↗«Металл Клинер» также выполняет работы по обработке нержавеющей стали. Для разовых, крупных и нестандартных изделий можно рассмотреть профессиональные услуги.
Независимо от выбранного способа обработка должна соответствовать состоянию материала и требованиям к изделию. Конкретные режимы, составы и заключительные операции определяются технической документацией.
Установить марку стали, выраженность оксидов, наличие окалины, механических дефектов и доступность наружных и внутренних швов.
Результат: определена исходная задача.Проверить назначение изделия, рабочую среду, допустимую шероховатость, критерии внешнего вида и дополнительные требования к пассивации.
Результат: понятны критерии приёмки.Сопоставить механическую, химическую и электрохимическую обработку. При сложной окалине рассмотреть комбинированную технологию.
Результат: согласована последовательность операций.Удалить мешающие масла и загрязнения, подготовить исправный инструмент и расходные материалы, организовать защиту персонала.
Результат: созданы условия для работы.Использовать режимы, предусмотренные производителем оборудования или химического средства. Не увеличивать произвольно интенсивность воздействия.
Результат: выполнена основная обработка.Удалить предусмотренным способом остатки реагентов или электролита, выполнить необходимую промывку и контроль, защитить поверхность от загрязнения железом.
Результат: поверхность подготовлена к приёмке.ASTM A380/A380M-25 рассматривает очистку, удаление окалины, травление и пассивацию нержавеющих изделий. ASTM A967/A967M-25 устанавливает требования к определённым пассивационным обработкам и связанным с ними проверкам.
Отдельная химическая пассивация требуется не всегда. Но если она предусмотрена техническим заданием, её нельзя заменять одним лишь удалением видимого цвета.
Что такое пассивация нержавейки ↗Отдельные травильные пасты содержат опасные кислоты. Электрохимическая обработка также требует соблюдения требований по электролитам, электрооборудованию и возможным выделениям. Применяются инструкции изготовителей, паспорта безопасности и действующие требования РФ.
Ответы на вопросы о выборе метода, обработке синих и фиолетовых следов, сохранении коррозионной стойкости и организации очистки сварных соединений на производстве.
Универсального метода нет. Для регулярной локальной обработки доступных швов можно рассмотреть электрохимическую очистку. Для выраженных оксидов и необходимости удалить изменённый поверхностный слой применяют подходящее химическое травление, иногда с механической подготовкой.
Выбор зависит от марки стали, состояния поверхности, требований к изделию и условий производства.
Чистая щётка, предназначенная для нержавеющей стали, может удалить часть видимых оксидов. Однако щёточная обработка не всегда устраняет изменённый слой под ними, поэтому визуально чистый шов ещё не подтверждает требуемую коррозионную стойкость.
Не используйте щётки, которыми ранее обрабатывали углеродистую сталь: это создаёт риск загрязнения поверхности железом.
При химическом травлении состав воздействует на оксиды и поверхностный металл без внешнего электрического тока. Электрохимическая обработка использует ток, специальный электролит и рабочий инструмент.
Оба метода требуют соблюдения установленного технологического процесса и заключительных операций. Электрохимическая очистка не означает отсутствие химических веществ.
Травление и пассивация ↗Необходимость обработки зависит от назначения изделия и согласованных требований. Для нержавеющих конструкций, где важна коррозионная стойкость, удаление видимой побежалости считается хорошей производственной практикой.
В отдельных специальных применениях требования могут отличаться. Решение принимают по условиям эксплуатации и техническому заданию, а не только по интенсивности цвета.
Лазерная очистка способна удалять определённые поверхностные оксиды и загрязнения, но её результат зависит от параметров воздействия. Сам факт исчезновения окраски не доказывает удаления расположенного под оксидами изменённого слоя.
Для нержавеющих сталей необходимо отдельно проверять состояние поверхности после лазерной обработки, включая возможные термические изменения и соответствие требованиям к коррозионной стойкости.
Технологию выбирают по конструкции и доступности внутренней поверхности. В некоторых задачах применяют локальную обработку, в других — химические процессы с организованным заполнением или циркуляцией раствора.
Особенно важны безопасный доступ, возможность удалить технологические остатки, промывка и контроль внутренних швов.
Обработка резервуаров ↗Отдельная пассивационная операция требуется не во всех случаях. Правильно подготовленная и очищенная нержавеющая сталь при наличии кислорода способна формировать пассивную плёнку естественным образом.
Однако если специальная пассивация предусмотрена техническим заданием, её необходимо выполнить. Нанесение пассивирующего состава не заменяет полноценное удаление сварочных оксидов.
Подробнее о пассивации ↗Визуальный контроль помогает выявить остаточные цвета, окалину, пятна и повреждения. Но для ответственных изделий могут предусматриваться дополнительные проверки, включая испытания на загрязнение свободным железом и контроль параметров поверхности.
Критерии приёмки нужно установить до начала обработки. Одинаковый внешний вид не всегда означает одинаковое состояние металла.
Опишите изделие, марку нержавеющей стали и характер сварочных оксидов. Поможем определить подходящий технологический вариант.
Поможем выбрать способ обработки сварных соединений нержавеющей стали с учётом характера оксидов, геометрии изделий, объёма работ и требований к готовой поверхности.
Предложим подходящее электрохимическое оборудование SteelGuard, профессиональные химические средства или выполнение обработки специалистами «Металл Клинер».
Оценим характер побежалости и состояние сварных соединений.
Подберём технологию, оборудование или химические средства.
Рассчитаем стоимость согласованного решения.
Для консультации желательно подготовить фотографии сварных швов, марку нержавеющей стали, приблизительный объём обработки и требования к результату.