01
Цвета побежалости и оксидная плёнка
Это видимые последствия нагрева металла в присутствии кислорода. Их удаление улучшает внешний вид сварного соединения и является важной частью подготовки поверхности к эксплуатации.

Универсального способа нет. Для регулярной локальной обработки часто подходит электрохимическая очистка, для выраженной окалины — химическое травление, а для удаления неровностей может потребоваться механическая обработка.
Выбор зависит от состояния сварного шва, марки стали, объёма производства и требований к коррозионной стойкости. Важно не просто убрать тёмные следы после сварки, а получить поверхность, соответствующую условиям эксплуатации изделия.
Побежалость, окалина, налёт
Внешний вид и стойкость
Единичные и серийные изделия
Цех, монтаж, эксплуатация
При сварке нержавеющей стали в зоне нагрева могут образовываться оксидные плёнки, видимые как жёлтые, коричневые, синие и фиолетовые цвета побежалости. Под ними возможно формирование поверхностной области с пониженным содержанием хрома. Именно поэтому обычного осветления шва иногда недостаточно для восстановления требуемой коррозионной стойкости.
Это видимые последствия нагрева металла в присутствии кислорода. Их удаление улучшает внешний вид сварного соединения и является важной частью подготовки поверхности к эксплуатации.
В некоторых условиях сварки непосредственно под оксидами возникает область, менее стойкая к коррозии. Для её удаления может потребоваться полноценное травление или сочетание нескольких способов обработки.
Помимо оксидов, на поверхности могут присутствовать брызги металла, остатки производственных материалов, масла и частицы свободного железа. Разные загрязнения требуют разных операций очистки.
Если требуется удалить выступающие дефекты поверхности, выровнять переход шва или подготовить его под финишную полировку, одной химической очистки может быть недостаточно.
Пассивация и травление — не одно и то же. Травление удаляет оксиды и изменённый поверхностный слой. Пассивация применяется к подготовленной поверхности и способствует формированию устойчивого пассивного состояния нержавеющей стали.
Подробнее о пассивацииКаждый способ решает определённые задачи. При выборе необходимо учитывать не только скорость и удобство работы, но и способность технологии удалить оксиды, обработать околошовную зону и обеспечить требуемое качество поверхности.
Локальная обработка сварного шва электрическим током с применением специального электролита и рабочего инструмента.
Удобна для регулярной обработки доступных сварных соединений. Позволяет работать непосредственно на изделии без погружения в ванну.
Результат зависит от электролита, режима и состояния оксидов. При тяжёлой окалине может понадобиться предварительная обработка.
Применение профессиональных травильных составов для удаления сварочных оксидов и изменённого поверхностного слоя металла.
Эффективно при выраженной побежалости и окалине. Подходит для локальной обработки и обработки больших площадей при соответствующей технологии.
Требует строгого соблюдения требований химической безопасности, промывки и обращения с отработанными растворами.
Обработка щётками, абразивными материалами, шлифовальным или полировальным инструментом.
Позволяет удалять выступающие неровности, брызги металла и дефекты формы поверхности. Применяется перед финишной обработкой.
Может изменять геометрию и шероховатость поверхности. Есть риск переноса частиц железа. Одной щётки часто недостаточно.
Бесконтактное удаление поверхностных загрязнений и оксидов с помощью лазерного излучения.
Не требует механического контакта инструмента с изделием. При правильно подобранном режиме может удалять локальные загрязнения.
Требует подходящего оборудования и лазерной безопасности. Восстановление коррозионной стойкости необходимо подтверждать отдельно.
Вывод: для регулярной локальной обработки сварных швов электрохимический метод часто удобен организационно. При сложных оксидах и высоких требованиях к коррозионной стойкости химическое травление остаётся важным технологическим решением. Методы могут комбинироваться.
Выберите наиболее близкую производственную ситуацию. Подсказка поможет определить предварительное направление обработки. Окончательная технология выбирается по материалу и требованиям к изделию.
Для повторяющихся локальных операций целесообразно рассмотреть электрохимическую установку. Она позволяет обрабатывать доступные швы без погружения изделия в ванну.
Тип и толщину оксидов, доступ к шву, совместимость электролита и требуемое качество поверхности.
Рекомендации носят предварительный характер. Для ответственных изделий необходим подбор технологии по техническому заданию и, при необходимости, пробная обработка с контролем результата.
На производстве, где ежедневно выполняется множество сварных соединений, важны повторяемость результата, доступность инструмента и удобство выполнения локальной обработки. Для таких задач применяют электрохимические установки, работающие со специальными электролитами.
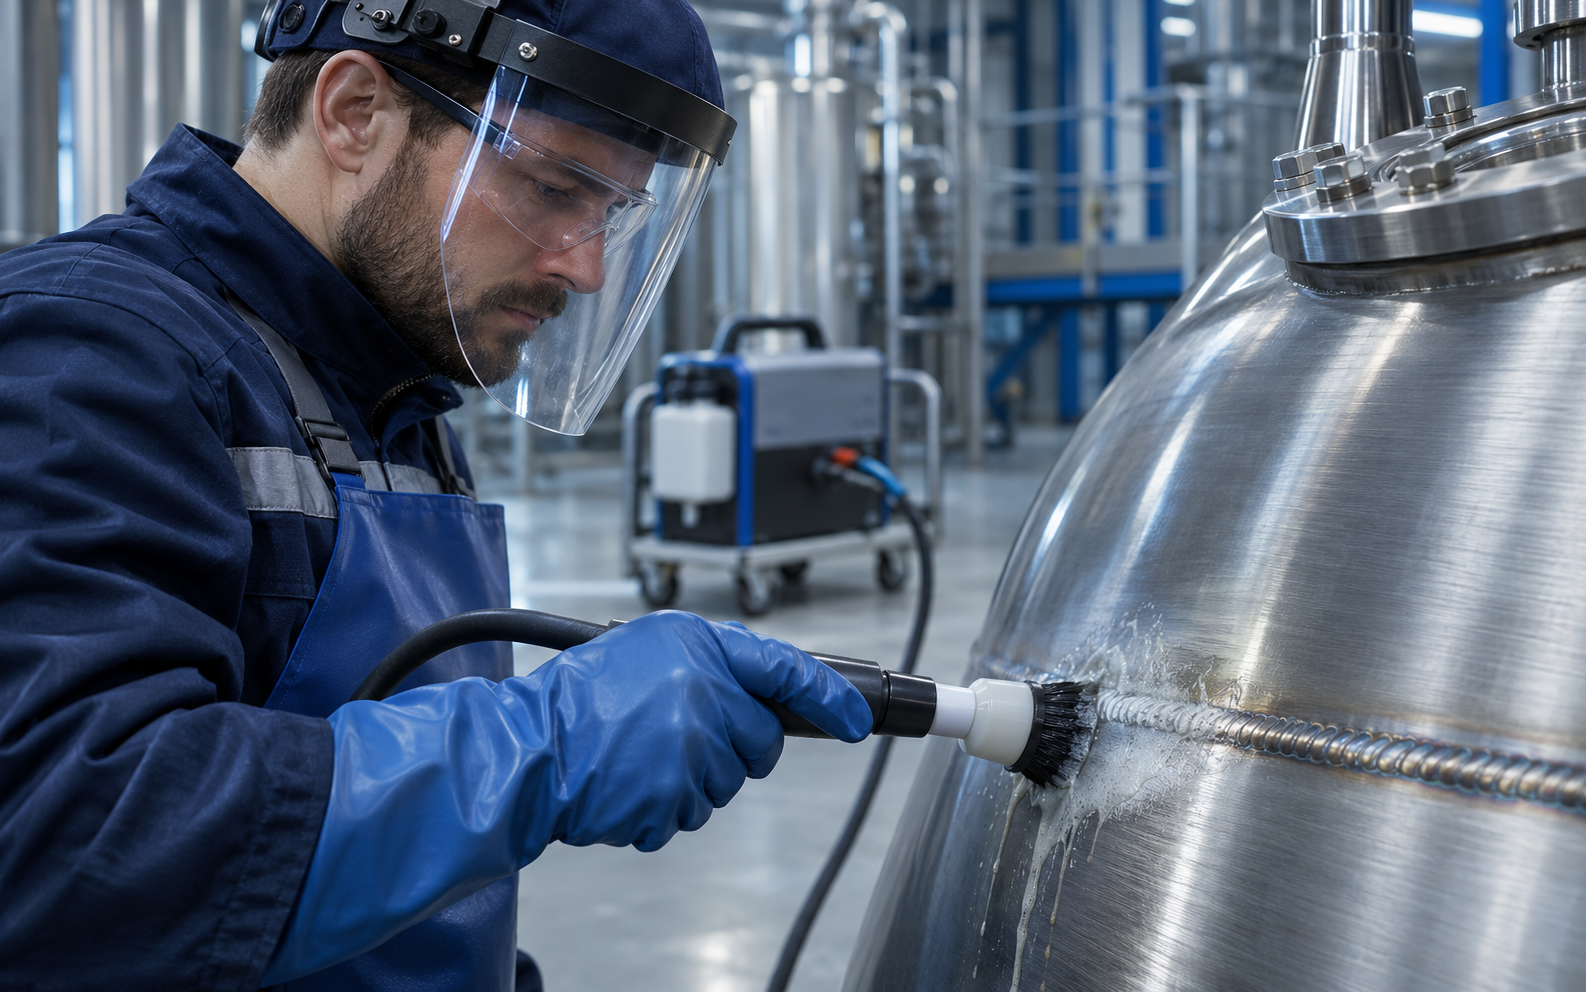
Электродная щётка с подачей электролита прямо на шов
Рабочий инструмент воздействует на выбранный участок сварного соединения. Это позволяет очищать шов и прилегающую зону без помещения всей конструкции в технологическую ванну.
Локальная обработка доступных сварных соединений
Применение при изготовлении и монтаже изделий
Возможность совмещать операции в зависимости от установки и режима
Установка российского производства для электрохимической очистки, пассивации и полировки сварных швов нержавеющей стали. Предназначена для профессионального локального применения.
Подробнее об установкеПрофессиональная установка для электрохимической обработки сварных соединений с режимами AC/DC. Подбор модели зависит от задач, режимов работы и производственной нагрузки.
Подробнее об установкеДля устойчивого результата необходимо использовать совместимые расходные материалы, соблюдать технологию обработки и выполнять предусмотренную производителем последующую очистку. Средства для электрохимической очистки ↗
Электрохимическая установка подходит не для каждой операции. В зависимости от характера загрязнений, геометрии изделия и технического задания могут потребоваться химическое травление, механическая подготовка либо специализированная лазерная обработка.
Применяют, когда требуется удалить сварочные оксиды, выраженные цвета побежалости и изменённый поверхностный слой. Метод особенно важен при высоких требованиях к коррозионной стойкости.
Основные формы обработкиПодбор состава и режима выполняют по инструкции производителя. Кислотные травильные продукты требуют профессионального обращения, средств защиты и контроля промывки.
Травление и пассивацияЦелесообразна, когда необходимо не только удалить налёт, но и изменить форму поверхности: убрать выступающие дефекты, выровнять переход или подготовить шов к последующей полировке.
Основные инструментыИнструмент, применявшийся для обычной углеродистой стали, способен загрязнить нержавейку частицами железа. После механической обработки может потребоваться химическая подготовка.
Коррозия сварных швовИспользует сфокусированное излучение для удаления поверхностных продуктов окисления и загрязнений. Применение зависит от типа лазерной системы, состояния поверхности и настроек обработки.
Что необходимо учитыватьВизуальное удаление оксидов лазером не доказывает автоматически восстановление требуемых свойств поверхности. Режим очистки аппарата 4-в-1 нельзя без проверки приравнивать к возможностям специализированных лазерных систем.
Материалы о лазерных технологияхСильная окалина и поверхностные дефекты: механическая подготовка, затем химическое травление по выбранной технологии и последующая промывка.
Требования к гладкости и чистоте: удаление сварочных оксидов с последующей финишной обработкой, при необходимости — электрохимической полировкой и контролем поверхности.
Профессиональная полировка нержавеющей стали ↗Правильно выбранный инструмент — только часть технологического процесса. Результат зависит от подготовки изделия, совместимости средств с материалом, выполнения последующей промывки и контроля состояния обработанной поверхности.
Определить марку стали, характер побежалости, наличие окалины, брызг, загрязнений и повреждений. Уточнить требования к внешнему виду и условия будущей эксплуатации.
При необходимости удалить масло, смазку и другие загрязнения. Если присутствуют выступающие дефекты или плотная окалина, предусмотреть соответствующую предварительную обработку.
Использовать выбранную химическую, электрохимическую или механическую технологию с соблюдением инструкции производителя, технического задания и требований промышленной безопасности.
Выполнить предусмотренные технологией промывку и удаление остатков реагентов. Нейтрализация применяется, когда она требуется конкретным процессом. Нельзя допускать сохранения химических загрязнений в полостях и труднодоступных участках.
Провести визуальный осмотр и предусмотренные документацией проверки. Для ответственных изделий могут использоваться методы выявления свободного железа, испытания поверхности и контроль требуемой шероховатости.
Практические рекомендации по очистке, удалению окалины, травлению и пассивации деталей, оборудования и систем из нержавеющей стали.
Посмотреть документ ↗Спецификация химической пассивации нержавеющей стали. Описывает варианты обработки и методы проверки её эффективности.
Посмотреть документ ↗Применимость стандартов, конкретных методов испытаний и критериев приёмки определяется требованиями проекта, договора и нормативной документации на изделие.
Если необходимо обработать сварные швы на готовом промышленном оборудовании, технология подбирается с учётом доступа к поверхности и возможности безопасного проведения работ.
Обработка нержавеющей стали под ключ ↗При выборе технологии важно учитывать не только внешний вид обработанного металла, но и требования к его дальнейшей эксплуатации. Разбираем основные вопросы, возникающие на производстве.
Для регулярной локальной обработки доступных швов часто удобно электрохимическое оборудование. При выраженной окалине и необходимости удалить изменённый поверхностный слой химическое травление может оказаться более подходящим решением.
При ответственных условиях эксплуатации выбор должен подтверждаться требованиями к поверхности и результатами обработки. Оба метода могут использоваться в рамках одной технологии.
Угловую шлифовальную машину можно применять для механической подготовки, если этого требует технологическая задача. Используют только подходящие абразивные материалы, исключающие загрязнение поверхности частицами обычной стали.
Шлифование изменяет геометрию и шероховатость. Удаление видимых оксидов механическим способом не всегда обеспечивает необходимую коррозионную стойкость. После обработки может потребоваться травление и дополнительный контроль.
Щётка из подходящей нержавеющей стали может удалять рыхлые загрязнения и часть поверхностных оксидов. При этом она не гарантирует устранение обеднённого хромом слоя под сварочной побежалостью.
Щётки, ранее использованные на углеродистой стали, применять для чистовой обработки нержавейки не следует из-за риска переноса железосодержащих частиц.
Необходимость отдельной пассивации зависит от применённой технологии, состояния поверхности и требований к изделию. Некоторые процессы химического травления или электрохимической обработки создают условия для получения пассивного состояния поверхности.
Однако нельзя считать любую очистку автоматически полноценной пассивацией. Для ответственных изделий технологию и критерии приёмки необходимо устанавливать отдельно.
Пассивация после сварки ↗Метод выбирают исходя из марки стали, требований к поверхности, условий контакта с продуктом и конструкции оборудования. Особое внимание уделяют внутренним сварным соединениям, труднодоступным полостям и качеству окончательной промывки.
В зависимости от задачи могут использоваться химическая или электрохимическая обработка, а при необходимости — финишная полировка. Результат должен соответствовать техническому заданию и установленным критериям приёмки.
Обработка пищевого оборудования ↗При выраженных сварочных оксидах одним из наиболее результативных методов является химическое травление. В сложных случаях ему может предшествовать механическая подготовка поверхности.
Конкретный состав подбирают с учётом марки стали и состояния изделия. Самостоятельно изменять концентрацию промышленного средства или увеличивать время воздействия сверх инструкции нельзя: чрезмерное травление способно повредить поверхность.
Гель или паста для травления ↗Визуально оценивают отсутствие недопустимых цветов побежалости, окалины и загрязнений, состояние поверхности и отсутствие следов повреждения обработкой. Но внешний вид не является универсальным подтверждением коррозионной стойкости.
В зависимости от требований могут применяться проверки на свободное железо, испытания на стойкость поверхности и измерение шероховатости. Методы контроля и критерии приёмки устанавливают заранее.
Стоимость зависит от протяжённости и состояния швов, способа очистки, объёма работ, доступности поверхности, необходимости дополнительной обработки и требований к контролю качества.
Для серийного производства также важно сравнивать трудозатраты, расходные материалы и стоимость владения оборудованием. Для точного расчёта необходимо техническое задание или описание изделия с фотографиями.
Рассчитать стоимость ↗Поможем определить подходящую технологию по материалу, состоянию швов и условиям эксплуатации изделия.
Поможем определить, что рациональнее использовать для ваших сварных швов: электрохимическую установку, профессиональные химические средства или обработку силами специалистов.
Учитываем марку стали и состояние сварного соединения
Подбираем технологию под объём производства
Ориентируемся на требования к результату обработки